

Mi a programozási és vezérlési rendszere egy keskeny szövedékvágó áttekercselőnek?
A címkepapír és a keskeny szövedékanyag-feldolgozás világában a keskeny szövedékvágó újratekercselő döntő szerepet játszik. Beszállítóként aKeskeny Web Slitter RewinderGyakran kérdeznek tőlem, hogy milyen programozási és vezérlőrendszerek működtetik ezeket a gépeket. Ebben a blogbejegyzésben elmélyülök ezeknek a rendszereknek a részleteiben, működésükben és jelentőségükben a modern termelési környezetben.

Az alapok megértése
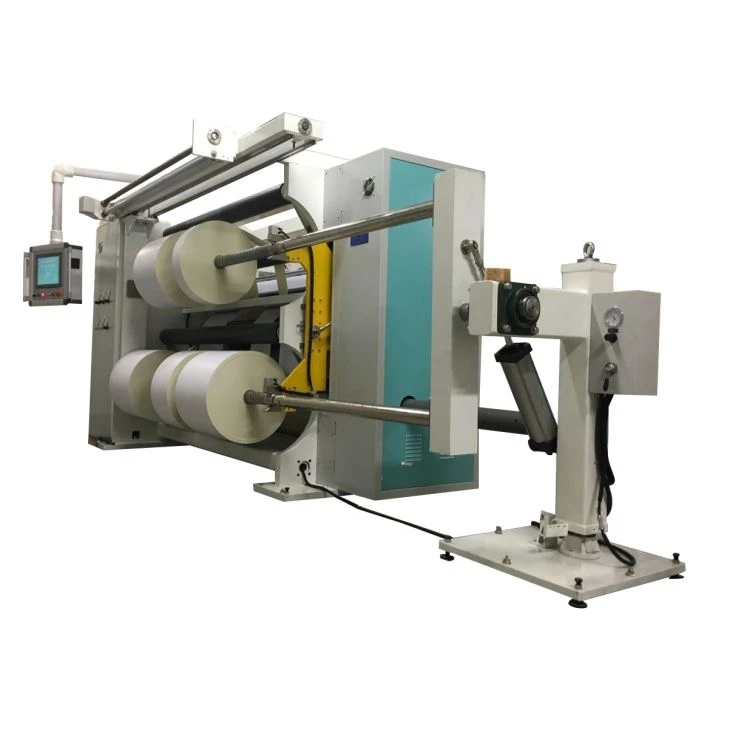
A keskeny szövedékvágó újratekercselő egy olyan gép, amelyet arra terveztek, hogy keskeny szalaganyagokat, például címkéket, nagy tekercseket kisebb, jobban kezelhető tekercsekre vágjon. Ennek a gépnek a programozási és vezérlőrendszere az agy, amely összehangolja különféle funkcióit, biztosítva a pontosságot, a hatékonyságot és a megbízhatóságot a vágási és visszatekerési folyamatokban.
A vezérlőrendszer lényegében olyan utasítások és algoritmusok összessége, amelyek szabályozzák a gép alkatrészeinek mozgását, mint például a hasítókések, tengelyek és feszültségszabályozó eszközök. Ezeket az utasításokat általában egy programozható logikai vezérlőben (PLC) vagy egy számítógép-alapú vezérlőrendszerben tárolják, amely a kívánt műveletek végrehajtása érdekében kommunikál a gép érzékelőivel, működtetőivel és motorjaival.
A programozási és vezérlőrendszer kulcsfontosságú összetevői
1. Ember-gép interfész (HMI)
A HMI az a felhasználóbarát interfész, amelyen keresztül a kezelők kapcsolatba léphetnek a vágócsévélővel. Általában egy érintőképernyős kijelzőből áll, amely lehetővé teszi a kezelők számára a gyártási paraméterek bevitelét, például a hasított tekercsek szélességét és hosszát, a kívánt feszültséget és a gép sebességét. A HMI ezenkívül valós idejű visszajelzést ad a gép állapotáról, beleértve az aktuális sebességet, feszültséget és az esetleges hibaüzeneteket.
Például a kezelő a HMI segítségével beállíthatja az adott munkához szükséges hasítókések számát, és beállíthatja az egyes pengék helyzetét a kívánt résszélesség eléréséhez. A HMI ezután elküldi ezeket az utasításokat a PLC-nek, amely viszont vezérli a pengék mozgását.
2. Programozható logikai vezérlő (PLC)
A PLC a vezérlőrendszer szíve. Ez egy robusztus, ipari minőségű számítógép, amely ellenáll a kemény gyártási környezeteknek. A PLC bemeneti jeleket kap a gép érzékelőitől, például olyan érzékelőktől, amelyek érzékelik a szalag helyzetét, az anyag feszültségét és a motorok sebességét. Ezen bemeneti jelek és az előre programozott utasítások alapján a PLC kimeneti jeleket küld a működtetőknek, például a hasítólapátokat és a visszacsévélő tengelyeket meghajtó motoroknak.
Például, ha a feszültségérzékelő azt érzékeli, hogy a szalag feszültsége túl magas, a PLC jelet küld a visszatekercselő tengelyt vezérlő motornak, hogy lassítson le, így csökkentve a feszültséget.
3. Érzékelők
Az érzékelők a vágógép vezérlőrendszerének alapvető elemei. Ezek biztosítják a szükséges adatokat a PLC számára a megalapozott döntések meghozatalához. A keskeny szalagvágó újratekercselőkben használt érzékelők néhány gyakori típusa:
- Feszültségérzékelők: Ezek az érzékelők mérik a szövedék anyagának feszességét a hasítás és visszatekercselés során. A megfelelő feszesség fenntartása kulcsfontosságú a ráncok, törések és egyenetlen hasadások megelőzésében.
- Helyzetérzékelők: A hasítópengék, a szalaganyag és a visszacsévélő tengelyek helyzetének meghatározására szolgálnak. Ez biztosítja a pontos hasítási és tekercselési műveleteket.
- Sebességérzékelők: Ezek az érzékelők figyelik a motorok és a szalaganyag sebességét, lehetővé téve a vezérlőrendszer számára, hogy egyenletes sebességet tartson fenn a gyártási folyamat során.
4. Működtetők
Az aktuátorok azok az eszközök, amelyek a PLC által parancsolt műveleteket hajtják végre. A PLC-ből érkező elektromos jeleket mechanikus mozgássá alakítják. Egy keskeny szalagvágó újratekercselőben a gyakori működtetők a következők:
- Szervo motorok: Ezek a motorok a hasítópengék és a visszacsévélő tengelyek pontos mozgásának szabályozására szolgálnak. Nagy sebességű, nagy nyomatékú teljesítményt kínálnak, lehetővé téve a pontos pozicionálást és a fordulatszám szabályozást.
- Pneumatikus hengerek: A pneumatikus hengereket olyan feladatokhoz használják, mint a penge be- és lekapcsolása, valamint nyomás kifejtése a szalaganyagra a hasítási és visszatekercselési folyamatok során.
A jól megtervezett programozási és vezérlőrendszer előnyei
1. Pontosság és pontosság
A kifinomult vezérlőrendszer biztosítja, hogy a hasítási és visszatekercselési folyamatok nagy pontossággal történjenek. A hasítópengék helyzetének, a szövedék feszültségének és a gép sebességének pontos szabályozásának képessége egyenletes résszélességet, egyenletes tekercset és minimális hulladékot eredményez.
Például a címkegyártás során a végtermék minőségének és megjelenésének megőrzéséhez elengedhetetlen a pontos hasítás. Egy jól programozott vezérlőrendszerrel akár néhány mikrométeres tűréssel is elérhető résszélesség.
2. Hatékonyság és termelékenység
A vágógép működésének automatizálása programozási és vezérlőrendszeren keresztül jelentősen javítja a hatékonyságot és a termelékenységet. A rendszer programozható összetett feladatok elvégzésére, mint például az automatikus pengeállítás és a hengerváltás, ami csökkenti a kézi beavatkozás szükségességét és minimalizálja a munkák közötti állásidőt.
Sőt, a gyártási receptúrák tárolásának és visszahívásának lehetősége a vezérlőrendszerben lehetővé teszi a gyors beállítást és a különböző munkák közötti váltást, tovább növelve a termelékenységet.
3. Biztonság
A modern programozási és vezérlőrendszerek számos biztonsági funkciót tartalmaznak a kezelők védelmére és a gép károsodásának megelőzésére. Ezek közé tartoznak a vészleállító gombok, a túlterhelés elleni védelem és a biztonsági reteszek. A vezérlőrendszer folyamatosan figyeli a gép működését, és képes észlelni a rendellenes állapotokat, például a túlzott feszültséget vagy a motor túlmelegedését, és megteszi a megfelelő intézkedéseket a balesetek megelőzése érdekében.
Speciális funkciók a modern programozási és vezérlőrendszerekben
1. Integráció az iparral 4.0
Sok modern keskeny szalagvágó áttekercselő ma már olyan vezérlőrendszerrel van felszerelve, amely támogatja az Ipar 4.0 technológiát. Ez lehetővé teszi a gép számára, hogy csatlakozzon más gyári eszközökhöz és rendszerekhez, lehetővé téve az adatmegosztást, a távfelügyeletet és a prediktív karbantartást.
Például a vágógép kommunikálhat a gyár vállalati erőforrás-tervezési (ERP) rendszerével a gyártási rendelések fogadása és a valós idejű termelési adatok visszaküldése érdekében. A kezelők távolról is figyelemmel kísérhetik a gép teljesítményét egy okostelefon vagy számítógép segítségével, így bármilyen probléma esetén gyorsan reagálhatnak.
2. Öndiagnosztikai és karbantartási figyelmeztetések
A fejlett vezérlőrendszerek képesek öndiagnosztizálni a gép alkatrészeit és rendszereit. Érzékelhetik a kopás korai jeleit, mint például a motorteljesítmény csökkenése vagy hibásan működő érzékelő, és karbantartási figyelmeztetéseket küldhetnek a kezelőnek vagy a karbantartó csapatnak.
A karbantartásnak ez a proaktív megközelítése segít megelőzni a váratlan meghibásodásokat, csökkenteni a karbantartási költségeket és meghosszabbítani a gép élettartamát.
Következtetés
A keskeny szövedékvágó újratekercselő programozási és vezérlőrendszere összetett és kritikus komponens, amely biztosítja a gép teljesítményét, pontosságát és termelékenységét. Beszállítóként aKeskeny Web Slitter Rewinder, elkötelezettek vagyunk amellett, hogy ügyfeleink számára a legmodernebb vezérlőrendszereket biztosítsuk, amelyek a legújabb technológiákat és funkciókat tartalmazzák.
Akár a piacon aCímke-ellenőrző visszatekercselővagy aLabelstock vágógép, programozási és vezérlési megoldásainkat úgy alakítottuk ki, hogy megfeleljenek az Ön egyedi igényeinek. Ha többet szeretne megtudni termékeinkről, és arról, hogyan javíthatják ezek a gyártási folyamatokat, javasoljuk, hogy forduljon hozzánk konzultációért, és fedezze fel a lehetséges vásárlási lehetőségeket.
Hivatkozások
- Koren, Y. (2010). Automatizálás, termelési rendszerek és számítógépek – integrált gyártás. Wiley.
- Bolzern, P. és Buttazzo, GC (szerk.). (2012). Beágyazott vezérlőrendszerek. Springer.
- Groover, parlamenti képviselő (2016). A modern gyártás alapjai: anyagok, folyamatok és rendszerek. Wiley.